


Anduh mata boleh kelihatan sempurna dan masih menjadi liabiliti. Anduh mata tali dawai bercagar ferrule 16 mm yang ditekan dengan die padan pada tonase penuh, menggunakan ferrule aluminium yang ...
READ MORE
Bayangkan sebuah bengkel yang baru sahaja memenangi kontrak untuk menghasilkan 120 anduh tali dawai yang sama, setiap satunya sepanjang 3.75 meter dengan lengan aluminium bergoyang di satu hujung. Operator menyediakan roda potong dan mengukur tali pertama dengan tangan. Sekeping kedua adalah beberapa milimeter lebih panjang. Yang ketiga lebih pendek lagi. Apabila larian selesai, sepuluh anduh jatuh di luar toleransi panjang yang boleh diterima. Beberapa mesti dibatalkan, dan kelewatan menolak penghantaran. Inilah masalah yang diselesaikan oleh proses potong ke panjang yang direka dengan baik.
Dipotong mengikut panjang dalam pemprosesan tali dawai bermakna memotong tali ke panjang yang tepat dan boleh diulang dan menyediakan hujungnya untuk penamatan yang dimaksudkan. Ia bukan satu tindakan; ia adalah urutan terkawal yang merangkumi pengukuran, pemotongan, rawatan akhir dan, dalam banyak kes, swaging. Bagi pengilang, pembekal dan pemborong anduh angkat, perbezaan antara garis potong ke panjang profesional dan bangku pemotong rawak sering ditunjukkan dalam rekod keselamatan, kadar sekerap dan aduan pelanggan.
Perkara utama: Operasi potong ke panjang yang boleh berulang adalah asas bagi setiap anduh tali dawai yang selamat dan cekap.
Apakah Maksud "Potong ke Panjang" dalam Pemprosesan Tali Dawai?
Potong ke panjang ialah istilah pembuatan yang digunakan apabila tali dawai dipotong daripada gegelung pukal ke dimensi tertentu, biasanya dengan toleransi yang dinyatakan. Tidak seperti pemotongan biasa, kerja potong ke panjang mesti menghasilkan kepingan yang sama yang boleh dipasang dengan kelengkapan hujung seperti lengan, bidal atau mata tanpa pelarasan lanjut. Produk akhir mungkin anduh kaki tunggal, tali jambatan, kabel tinggal atau pemasangan pengikat.
Keperluan toleransi biasa datang daripada lukisan kejuruteraan atau spesifikasi perolehan. Untuk kebanyakan aplikasi anduh angkat, toleransi ±1% daripada panjang potongan adalah tipikal. Untuk panjang yang lebih pendek, toleransi mutlak ±5 mm sering digunakan. Aplikasi luar pesisir dan aeroangkasa mungkin memerlukan kawalan yang lebih ketat. Mesin pemotong, kaedah mengukur dan kemahiran pengendali semuanya mempengaruhi sama ada nombor ini dipenuhi.
Oleh kerana tali dawai adalah produk terkandas, proses pemotongan juga mempengaruhi keadaan tali. Jika hujungnya dibiarkan kasar atau berjumbai, ia tidak boleh menerima lengan yang bergoyang dengan bersih. Inilah sebabnya mengapa potongan profesional kepada panjang dikaitkan dengan penyepuhlindapan, tirus, pemanasan atau peleburan hujung sebelum memasang soket atau ferrule.
Perkara utama: Potong ke panjang bukan sahaja operasi pemotongan; ia membina asas dimensi untuk keseluruhan pemasangan tali dawai.
Mengapa Cut-to-Length yang Tepat Adalah Penting untuk Keselamatan dan Kos
Ketepatan panjang secara langsung mempengaruhi sudut beban anduh. Anduh yang 10 mm terlalu panjang atau terlalu pendek pada sebelah kaki menghasilkan pengagihan beban yang tidak sama rata. Dalam anduh dua kaki, ini boleh meningkatkan ketegangan pada satu kaki melebihi kapasiti yang dinilai. Ini bukan isu kosmetik; ia adalah isu keselamatan mengangkat.
Dalam pembuatan, panjang yang tidak tepat menyebabkan kerja semula yang mahal. Jika tali dipotong terlalu panjang, mungkin mustahil untuk memotongnya selepas bergoyang tanpa merosakkan pemasangan. Jika terlalu pendek, keseluruhan kepingan menjadi sekerap. Lebih setahun, kerugian ini boleh menjadi besar bagi pembekal OEM atau pemborong yang menguruskan banyak pesanan kelompok.
Panjang ulangan juga meningkatkan produktiviti. Apabila setiap potongan tiba di stesen swaging dengan dimensi yang sama, pengendali boleh menyediakan mesin penekan sekali dan memproses semua kepingan dengan cepat. Ini amat penting untuk pengeluaran volum tinggi.
Akhir sekali, sistem kualiti yang diaudit sering meminta kebolehkesanan. Garis potong ke panjang yang dikendalikan dengan baik merekodkan panjang nominal, panjang yang diukur dan nombor kelompok, menyokong pematuhan piawaian seperti ASME B30.9 atau EN 13414.
Garis bawah: Potong-ke-panjang yang tepat menghalang kegagalan helai pramatang, mengurangkan sekerap dan membolehkan pemasangan berulang.
Proses Potong-ke-Panjang Tali Dawai Langkah demi Langkah
Operasi potong ke panjang yang boleh dipercayai mengikut urutan yang melindungi tali dan menyokong penamatan kemudian. Urutan yang tepat mungkin berbeza-beza, tetapi langkah teras tetap sama.
- Mengukur dan memberi makan: Tali dawai ditarik dari gegelung atau kekili melalui roda pengukur atau sensor laser. Kaunter merekodkan panjang dan menghentikan suapan pada nilai sasaran. Ini menghilangkan keperluan untuk menandakan setiap tali secara manual.
- Memotong tali: Unit pemotong boleh menggunakan gergaji, roda yang melelas, atau bilah hidraulik. Mesin pemotong dan tirus khusus menggabungkan pemotongan dengan operasi tirus. Pemotongan mekanikal lebih disukai untuk hujung yang bersih tanpa kerosakan haba yang berlebihan.
- Penyepuhlindapan atau pengecilan hujung: Selepas dipotong, helai hujung mesti dicantum atau ditiruskan supaya tidak terurai apabila pemasangan ditekan. Mesin pemotong dan tirus tali dawai seperti RDQ1012 memanaskan hujung secara tempatan dan membentuk hujung berbentuk kon yang licin. Langkah ini penting sebelum menarik tali melalui lengan atau memasukkannya ke dalam soket.
- Menggoyangkan pemasangan hujung: Hujung tali yang telah siap diletakkan di dalam lengan aluminium atau keluli, dan penekan hidraulik menggunakan tekanan jejarian tinggi. Akhbar memerah lengan ke dalam helai tali, mewujudkan sendi mekanikal yang kuat. Daya swaging mesti sepadan dengan lengan, diameter tali, dan pembinaan.
- Pemeriksaan akhir: Lengan yang berkelim diperiksa dengan tolok go/no-go. Jumlah panjang disahkan semasa tali berada di bawah ketegangan ringan. Mana-mana bahagian di luar spesifikasi ditolak sebelum dibungkus.
 Mesin Pemotong Tali Dawai dan Tirus RDQ-1012 untuk Penyediaan Akhir yang Tepat Mesin ini meleburkan hujung tali menjadi bentuk kon atau lingkaran yang kemas, menjadikan peralihan kepada swaging lebih lancar. Ia sesuai dengan lif, perlombongan, dan tali kren dalam julat diameter tetap tanpa perubahan bahagian. Lihat Produk →
Peringkat pemotongan dan tirus adalah di mana banyak bengkel gagal. Pengisar sudut mudah meninggalkan hujung kasar yang sukar untuk dimasukkan ke dalam lengan. Dengan menggunakan mesin yang direka untuk memotong dan meruncing, anda boleh membuat langkah swaging seterusnya lebih konsisten.
Bawa pulang utama: Urutan operasi penting. Jika anda melangkau penyediaan akhir, penekan swaging tidak boleh menghasilkan penamatan yang boleh dipercayai.
Memilih Peralatan Potong-ke-Panjang yang Tepat
Untuk membina garis potong ke panjang yang boleh dipercayai, anda perlu berfikir di luar alat pemotong. Komponen utama ialah sistem penyahgelung atau pembayaran, alat pengukur, mesin pemotong dan tirus, dan penekan swaging hidraulik. Jika anda membelinya secara berasingan, anda mesti memastikan ia berfungsi bersama. Jika anda membeli daripada satu pengeluar, keserasian sudah diselesaikan.
Jadual di bawah memberikan perbandingan pantas jenis mesin utama yang digunakan dalam bengkel potong tali dawai.
| Jenis mesin | Fungsi utama | Keluaran biasa |
|---|---|---|
| Mesin pemotong dan tirus | Memotong tali dan menggabungkan hujungnya | Bersih, hujung tali tirus sedia untuk swaging |
| Mesin penyepuhlindapan dan tirus | Anil berakhir dan membentuk tirus | Menghilangkan tekanan, hujung tirus untuk pemasangan berkekuatan tinggi |
| Tekan swaging hidraulik | Tekan lengan dan soket pada tali | Penamatan selesai dengan pemampatan terkawal |
| Peralatan pengukur dan pembayaran | Suapan dan ukur tali dari gegelung | Panjang potongan yang konsisten dengan input operator yang minimum |
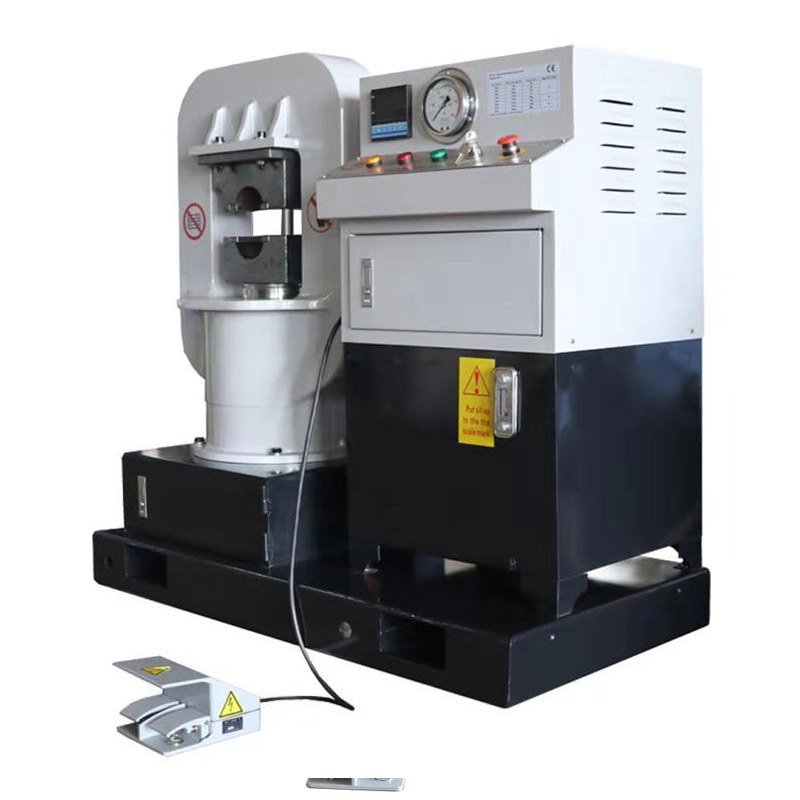 Penekan Tali Dawai Keluli Rangka Bakul GT-200 untuk Lengan Berdiameter Kecil Sesuai untuk menekan lengan pada tali dari 2 hingga 24 mm, mesin penekan yang diperakui CE ini menampilkan rangka bakul padat, omboh berhenti di mana-mana kedudukan dan operasi mudah untuk penamatan anduh yang konsisten. Lihat Produk →
Apabila memilih penekan swaging, lihat pada bukaan rahang maksimum, daya tekan dan keserasian die. Sebagai contoh, penekan bingkai bakul GT200 selalunya mencukupi untuk lengan yang digunakan pada tali 6x19 dan 6x37 dalam julat diameter biasa. Akhbar juga harus menawarkan strok pendekatan pantas dan strok menekan perlahan untuk mengelak daripada merosakkan helai.
 Ferrule Aluminium atau Lengan setiap DIN3093 untuk Penamatan Tali yang Boleh Dipercayai Ferrule aluminium yang mematuhi DIN3093 ini sepadan dengan diameter tali dari 4 hingga 20 mm dan menyediakan kelim yang selamat dan tahan kakisan, mengurangkan risiko tarik keluar apabila dipasangkan dengan acuan penekan yang betul. Lihat Produk →
Jangan lupa kelengkapan. Ferrule aluminium digunakan secara meluas dalam pengeluaran anduh potong-ke-panjang kerana ia berubah bentuk di bawah tekanan dan sepadan dengan kontur tali. Bahan ferrule, diameter dalam dan ketebalan dinding mestilah serasi dengan tali. Menggunakan ferrule generik dengan aloi yang salah adalah punca biasa penarikan keluar pramatang.
Untuk pilihan lengkap, semak semula rangkaian mesin penekan soket tali dawai untuk mengesahkan model yang sesuai dengan diameter tali maksimum anda dan daya tekan yang diperlukan.
Peraturan pemilihan: Padankan peralatan pemotongan, tirus dan swaging sebagai satu sistem, bukan sebagai mesin bebas.
Kesilapan Cut-to-Length Biasa dan Cara Mengelakkannya
- Bergantung pada pengukuran pita manual: Penandaan tangan memperkenalkan kesilapan manusia, terutamanya dengan tali panjang. Gunakan roda pengukur atau pengekod pada sistem bayaran.
- Mengabaikan pemanjangan tali: Tali di bawah ketegangan mungkin meregang sedikit apabila diukur, kemudian meluncur ke belakang selepas dipotong. Ukur pada tegangan yang rendah, boleh dihasilkan semula, atau gunakan faktor pembetulan untuk pembinaan tali.
- Menggunakan kaedah pemotongan yang salah: Haba daripada roda yang melelas boleh merosakkan teras dan helai bersebelahan. Untuk tali sensitif haba, gunakan ricih hidraulik atau mesin pemotong dan tirus khusus dengan pemanasan terkawal.
- Melangkau persiapan akhir: Memotong tali dan membiarkan hujungnya mentah menyukarkan swaging dan boleh menyebabkan lengan tergelincir. Sentiasa tiruskan atau cantumkan hujungnya sebelum menolaknya ke dalam ferrule.
- Memilih akhbar bersaiz kecil: Penekan dengan tonase yang tidak mencukupi tidak boleh menutup lengan sepenuhnya, mengakibatkan daya tarik keluar yang rendah. Periksa daya tekan terhadap beban mampatan yang diperlukan lengan.
- Tidak mengesahkan selepas bahagian pertama: Apabila potongan pertama adalah betul, pengendali sering menganggap yang lain adalah betul. Semak panjang dan tolok sekali lagi selepas setiap perubahan kelompok atau pertukaran bilah.
Mesej utama: Kebanyakan kecacatan potong-ke-panjang datang dari kawalan proses, bukan dari tali itu sendiri.
Petua Penyelenggaraan untuk Mesin Cut-to-Length
Mesin potong-ke-panjang memerlukan penjagaan tetap untuk mengekalkan ketepatan. Die longgar, bilah haus dan injap hidraulik yang kotor semuanya mengubah output.
Periksa bilah pemotong atau tepi ricih dengan kerap. Bilah yang kusam menghasilkan hujung yang kasar dan boleh mengubah bentuk tali. Untuk unit tirus yang dipanaskan, pantau suhu dan masa tinggal. Suhu yang terlalu tinggi boleh mencairkan teras; suhu yang terlalu rendah meninggalkan tirus yang lemah.
Untuk penekan hidraulik, periksa paras minyak, tekanan dan pengedap silinder. Minyak yang tercemar menyebabkan lonjakan tekanan dan swaging yang tidak teratur. Gunakan kelikatan yang disyorkan pengeluar dan selang perubahan.
Kalibrasi juga sistem pengukur panjang. Ralat kecil dalam diameter roda pengekod boleh menghasilkan ralat kumulatif dalam jangka masa panjang. Bersihkan roda dan semak lilitannya terhadap panjang ujian sekurang-kurangnya sekali seminggu.
Ikuti sepenuhnya langkah berjaga-jaga penyelenggaraan untuk penekan hidraulik tali dawai untuk mengelakkan masa henti yang tidak dirancang.
Ingat: Penyelenggaraan pencegahan adalah lebih murah daripada mengolah semula kumpulan anduh yang ditolak.
Soalan Lazim Mengenai Tali Dawai Cut-to-Length
Apakah yang dipotong kepada panjang dalam tali dawai?Potong mengikut panjang bermaksud memotong tali dawai dari gegelung ke dimensi tertentu dengan toleransi terkawal. Dalam amalan, ia termasuk menyediakan hujung tali supaya ia boleh menerima lengan atau soket swaged. Hasilnya ialah sekeping sedia untuk dipasang yang digunakan dalam anduh, ikatan atau kabel struktur. |
Apakah toleransi yang boleh dicapai apabila memotong tali dawai mengikut panjang?Toleransi biasa ialah ±1% daripada panjang potongan untuk kerja anduh am. Banyak lukisan pengeluaran menggunakan ±5 mm untuk kepingan yang lebih pendek. Aplikasi mewah mungkin memerlukan kawalan yang lebih ketat, yang biasanya memerlukan roda pengukur ketepatan, ketegangan hasil yang stabil dan mesin pemotong yang ditentukur. |
Adakah penyepuhlindapan diperlukan sebelum mengayunkan tali yang dipotong-ke-panjang?Penyepuhlindapan tidak selalu diperlukan, tetapi beberapa bentuk penyediaan akhir adalah. Tirus atau melebur hujung tali menghalang helai daripada merebak dan memudahkan untuk menolak tali ke dalam lengan. Penyepuhlindapan juga mengurangkan kekerasan dan membantu gigitan lengan dengan lebih sekata, yang berharga untuk pemasangan berkekuatan tinggi. |
Bolehkah roda pemotong manual digunakan untuk kerja potong ke panjang?Roda pemotong manual boleh berfungsi untuk kerja pembaikan mudah, tetapi ia tidak disyorkan untuk kerja potong ke panjang pengeluaran. Ia menghasilkan hujung yang tidak konsisten, mencipta kerosakan haba dan sangat bergantung pada kemahiran pengendali. Mesin pemotong dan tirus tali dawai khusus memberikan panjang boleh ulang, hujung bersih dan tirus yang disediakan untuk langkah swaging seterusnya. |
Bagaimanakah cara saya memilih penekan swaging hidraulik yang betul untuk anduh potong-ke-panjang?Pilih penekan berdasarkan diameter tali, dimensi lengan dan daya tarik keluar yang diperlukan. Periksa bukaan rahang, daya tekan, keserasian die dan kelajuan kitaran. Penekan bingkai bakul seperti GT200 ialah titik permulaan yang praktikal untuk banyak pembinaan tali dawai 6x19 dan 6x37. Jika anda juga menghasilkan soket, model yang lebih besar mungkin diperlukan. |
Nota Soalan Lazim Akhir: Jawapan yang baik untuk soalan potong ke panjang sentiasa kembali kepada ukuran yang konsisten, pemotongan terkawal dan swaging yang disahkan.
Pengeluaran tali dawai potong-ke-panjang bukanlah keputusan mesin tunggal. Ia adalah sistem yang menghubungkan pengukuran, pemotongan, penyediaan akhir, swaging dan pemeriksaan. Memilih peralatan yang sesuai untuk setiap langkah, dan memastikan peralatan itu terkawal, membolehkan pengilang, pembekal atau pemborong menghantar pemasangan yang selamat dan konsisten.
Sama ada anda mengendalikan kedai rigging kecil atau kilang pemasangan kabel yang besar, mulakan dengan mesin pemotong dan tirus yang boleh dipercayai, pasangkannya dengan mesin penekan hidraulik bersaiz betul, dan gunakan ferrule aluminium atau keluli yang diperakui. Gabungan itu memberi anda kebolehulangan yang diperlukan oleh kerja potong-ke-panjang.
Pemikiran akhir: Melabur dalam kawalan proses sama seperti perkakasan mesin, dan output potong ke panjang anda akan kekal dalam toleransi selama bertahun-tahun.
PRODUK KAMI
Produk yang Disyorkan
Berita
-
-
Dua belas milimeter tali dawai, anduh siap 4.5 meter, dan ralat 10 mm pada pemotongan. Itulah urutan banyak kedai anduh bertemu pada pagi Isnin: mata tidak mendarat di tempat yang dikatakan luki...
READ MORE -
Bayangkan sebuah bengkel yang baru sahaja memenangi kontrak untuk menghasilkan 120 anduh tali dawai yang sama, setiap satunya sepanjang 3.75 meter dengan lengan aluminium bergoyang di satu hujun...
READ MORE -
Kepala gegelung ialah pemasangan berputar yang menerima tali dawai, hujung wayar anil, atau rod dawai dan membentuknya menjadi gegelung lingkaran yang dikawal ketat. Bagi pengeluar yang menghasi...
READ MORE -
Sebuah pemproses tali dawai di Asia Tenggara baru-baru ini menolak hampir 30 peratus daripada kumpulan anil kerana gegelung telah melekat bersama dan lapisan luar tercalar tidak dapat dibaiki. P...
READ MORE
Kekal berhubung dengan Xingtai.

Jika anda memerlukan peralatan hidraulik tersuai atau perundingan teknikal, sila sila hubungi Pasukan Jualan dan Kejuruteraan Xingtai.
Pautan Pantas
Kategori Produk
Hubungi Kami
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Hak Cipta © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Hak Cipta Terpelihara. Pengeluar jentera hidraulik tersuai Borong tali dawai swagers Kilang

